Việc lựa chọn và điều chỉnh các thông số máy in 3D là yếu tố then chốt để tạo ra những sản phẩm in chất lượng cao, đáp ứng đúng yêu cầu của người dùng. Từ nhiệt độ, chiều cao lớp, tốc độ in cho đến các thông số đặc trưng của từng công nghệ như FDM hay SLA, tất cả đều đóng vai trò quan trọng trong việc định hình bản in cuối cùng. Hiểu rõ các thông số này sẽ giúp bạn tối ưu hóa quy trình in, tránh lãng phí vật liệu và đạt được kết quả như mong đợi.
Trong bài viết này, chúng ta sẽ cùng đi sâu vào các thông số kỹ thuật cơ bản của máy in 3D, phân tích những thông số chính dành riêng cho công nghệ FDM và SLA, từ đó cung cấp cho bạn kiến thức nền tảng để lựa chọn và cài đặt thông số máy in 3D sao cho phù hợp nhất với nhu cầu sử dụng, loại vật liệu và mục tiêu in ấn của mình.
Các thông số kỹ thuật máy in 3D cơ bản là gì?
Các thông số kỹ thuật cơ bản của máy in 3D là những cài đặt nền tảng, quyết định trực tiếp đến quá trình đùn vật liệu, độ chính xác, độ mịn và độ bền của sản phẩm in. Việc nắm vững và điều chỉnh hợp lý các thông số này là bước đầu tiên để bạn làm chủ công nghệ in 3D và đạt được kết quả in mong muốn.
Nhiệt độ (Temperature)
Nhiệt độ là một trong những yếu tố quan trọng nhất, ảnh hưởng đến khả năng bám dính của lớp vật liệu đầu tiên với bàn in và sự liên kết giữa các lớp vật liệu với nhau.
- Nhiệt độ bàn in (Bed Temperature): Giúp lớp vật liệu đầu tiên bám chắc vào bàn in, ngăn ngừa hiện tượng cong vênh (warping), đặc biệt với các vật liệu như ABS. Nhiệt độ bàn in phù hợp sẽ tạo ra một bề mặt ổn định cho toàn bộ quá trình in.
- Nhiệt độ đầu phun (Nozzle Temperature): Ảnh hưởng trực tiếp đến độ chảy của vật liệu nhựa (filament) hoặc nhựa lỏng (resin). Nhiệt độ đầu phun quá thấp có thể khiến nhựa không chảy đủ, gây tắc nghẽn hoặc các lớp in không kết dính tốt. Ngược lại, nhiệt độ quá cao có thể làm vật liệu bị phân hủy, cháy hoặc chảy thừa, ảnh hưởng đến độ chi tiết và bề mặt.
Chiều cao lớp (Layer Height)
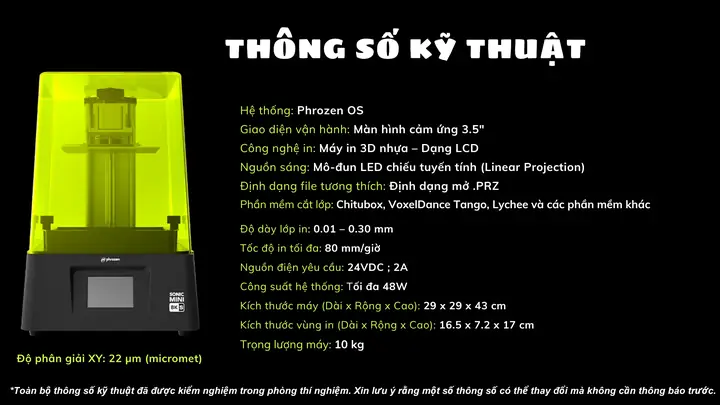
Chiều cao lớp, hay còn gọi là độ phân giải theo trục Z, là độ dày của mỗi lớp vật liệu được máy in tạo ra trong quá trình in. Thông số này quyết định độ mịn và chi tiết của bề mặt vật thể in.
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Cách Thay Trống Máy In Canon 2900 Tại Nhà
- Chiều cao lớp nhỏ (ví dụ: 0.05mm – 0.1mm): Tạo ra các lớp rất mỏng, cho bề mặt in mịn màng, chi tiết sắc nét, lý tưởng cho các mô hình yêu cầu độ thẩm mỹ cao hoặc có các chi tiết phức tạp. Tuy nhiên, việc in với chiều cao lớp nhỏ sẽ tốn nhiều thời gian hơn.
- Chiều cao lớp lớn (ví dụ: 0.2mm – 0.3mm): Các lớp in dày hơn, giúp rút ngắn thời gian in đáng kể. Loại này phù hợp cho các mẫu thử nghiệm nhanh, các chi tiết chức năng không yêu cầu độ mịn bề mặt cao hoặc các vật thể lớn.
Tốc độ in (Speed)
Tốc độ in bao gồm nhiều khía cạnh, nhưng nhìn chung, nó đề cập đến tốc độ di chuyển của đầu phun hoặc bàn in trong quá trình tạo hình vật thể. Tốc độ in ảnh hưởng đến cả thời gian hoàn thành bản in và chất lượng bề mặt.
- Tốc độ in cao: Giúp hoàn thành bản in nhanh hơn, phù hợp cho các bản in mẫu thử hoặc vật thể không yêu cầu độ chính xác cao. Tuy nhiên, tốc độ quá cao có thể gây rung lắc, giảm độ bám dính giữa các lớp và làm giảm chất lượng chi tiết.
- Tốc độ in thấp: Đảm bảo độ chính xác và chất lượng bề mặt tốt hơn, cho phép vật liệu có đủ thời gian để bám dính và nguội đi một cách hợp lý. Đây là lựa chọn tối ưu cho các mô hình chi tiết hoặc khi in bằng các vật liệu khó in.
Retraction (Rút sợi)
Cơ chế rút sợi là một chức năng quan trọng, đặc biệt đối với máy in 3D công nghệ FDM, giúp kéo sợi nhựa ngược lại vào trong đầu phun một đoạn ngắn khi đầu phun di chuyển giữa các khu vực in không cần đùn nhựa.
- Mục đích: Ngăn chặn hiện tượng chảy thừa nhựa (oozing hoặc stringing) khi đầu phun di chuyển trên không trung, đảm bảo bề mặt vật thể in sạch sẽ và không bị các sợi nhựa thừa làm ảnh hưởng.
- Cài đặt: Bao gồm hai thông số chính là khoảng cách rút sợi (retraction distance) và tốc độ rút sợi (retraction speed). Cần cân chỉnh các thông số này để tối ưu hiệu quả, tránh làm đứt sợi nhựa hoặc không đủ lực kéo.
Lưu lượng (Flow/Extrusion Multiplier)
Lưu lượng, hay còn gọi là hệ số nhân đùn, là tỷ lệ phần trăm lượng nhựa được đùn ra so với lượng nhựa mà phần mềm cắt lớp (slicer) tính toán dựa trên đường kính sợi nhựa và độ dày tường của vật thể.
- Tác dụng: Điều chỉnh lượng vật liệu được đưa ra khỏi đầu phun, ảnh hưởng trực tiếp đến độ dày của các lớp in và độ chắc chắn của thành phẩm.
- Điều chỉnh: Khi tăng lưu lượng, vật liệu được đùn ra nhiều hơn, có thể làm cho thành vật thể dày hơn và chắc chắn hơn. Ngược lại, giảm lưu lượng sẽ giúp tiết kiệm vật liệu và tạo ra các chi tiết mỏng hơn, chính xác hơn. Việc cài đặt lưu lượng phù hợp là cần thiết để đạt được kích thước vật thể chính xác theo thiết kế.
Đường kính đầu phun (Nozzle Diameter)
Có thể bạn quan tâm: Hướng Dẫn Thay Trống Máy In Brother Chi Tiết & Giá Cập Nhật
Đường kính đầu phun là kích thước của lỗ thoát nhựa trên đầu phun, nơi vật liệu nóng chảy được đùn ra để tạo hình vật thể. Thông số này có ảnh hưởng đáng kể đến cả độ chi tiết và tốc độ in.
- Đầu phun nhỏ (ví dụ: 0.2mm, 0.3mm): Cho phép in các chi tiết rất nhỏ và bề mặt mịn màng hơn, tăng cường độ chi tiết cho mô hình. Tuy nhiên, việc sử dụng đầu phun nhỏ sẽ làm chậm đáng kể tốc độ in vì lượng nhựa được đùn ra ít hơn trong mỗi lần di chuyển.
- Đầu phun lớn (ví dụ: 0.4mm, 0.6mm, 0.8mm): Giúp in nhanh hơn vì có thể đùn ra nhiều vật liệu hơn trong một lần di chuyển. Loại này phù hợp cho các vật thể lớn, các bản in mẫu nhanh hoặc các chi tiết không yêu cầu độ mịn bề mặt quá cao.
Các thông số kỹ thuật chính trên máy in 3D FDM và SLA
Mỗi công nghệ in 3D có những đặc điểm riêng, do đó, bên cạnh các thông số cơ bản, chúng ta cần tìm hiểu thêm các thông số kỹ thuật chuyên biệt cho từng loại máy in.
Đối với Máy In 3D FDM (Fused Deposition Modeling)
Công nghệ FDM sử dụng sợi nhựa nhiệt dẻo được nung chảy và đùn ra từng lớp để tạo hình vật thể. Các thông số dưới đây là quan trọng cho công nghệ này.
- Khổ in (Build Volume): Đây là kích thước tối đa của vật thể mà máy in có thể tạo ra, thường được biểu thị bằng ba trục X, Y, Z (chiều rộng, chiều sâu, chiều cao). Khổ in quyết định bạn có thể in một mô hình lớn nguyên khối hay cần chia nhỏ để in thành nhiều phần rồi ghép lại.
- Độ phân giải lớp in (Layer Resolution): Tương tự như chiều cao lớp đã đề cập, thông số này chỉ khả năng máy in có thể tạo ra các lớp mỏng nhất. Độ phân giải lớp in càng nhỏ (thường đo bằng micron, ví dụ 10-50 micron), sản phẩm in ra càng mịn và chi tiết.
- Tốc độ di chuyển tối đa của đầu phun (Max Travel Speed): Đây là tốc độ tối đa mà đầu phun có thể di chuyển khi không đùn nhựa, chẳng hạn như khi di chuyển giữa các điểm in hoặc khi thực hiện thao tác rút sợi. Tốc độ di chuyển cao giúp giảm thời gian chờ đợi giữa các lớp in, góp phần rút ngắn tổng thời gian in.
- Tốc độ đùn nhựa (Print Speed): Tốc độ mà đầu phun di chuyển và đùn nhựa ra trong quá trình tạo hình vật thể. Tốc độ này cần được cân chỉnh cẩn thận để đảm bảo vật liệu nóng chảy kịp thời và bám dính tốt, tránh các lỗi như chảy thừa, đứt quãng hoặc không đủ liên kết giữa các lớp.
- Kích thước sợi nhựa sử dụng (Filament Diameter): Máy in FDM thường sử dụng sợi nhựa có đường kính tiêu chuẩn là 1.75mm hoặc 2.85mm. Việc sử dụng đúng loại đường kính sợi nhựa được nhà sản xuất máy in khuyến nghị là rất quan trọng để đảm bảo vật liệu di chuyển trơn tru qua ống dẫn và đầu phun.
Đối với Máy In 3D SLA (Stereolithography)
Công nghệ SLA sử dụng tia UV để làm đông đặc từng lớp nhựa lỏng (resin) trong một bể chứa. Các thông số dưới đây là đặc trưng cho công nghệ này.
Có thể bạn quan tâm: Thay Mực Máy In Màu: Hướng Dẫn Chi Tiết & Dịch Vụ Tận Nơi
- Vật liệu sử dụng (Resin Type): Nhựa resin có nhiều loại với các đặc tính khác nhau (chống va đập, chịu nhiệt, linh hoạt, nha khoa, v.v.). Việc lựa chọn loại resin phù hợp với nhu cầu sử dụng và tương thích với máy in là yếu tố tiên quyết. Mỗi loại resin sẽ có các thông số cài đặt riêng.
- Chiều cao lớp điển hình (Typical Layer Height): Máy in SLA thường có khả năng tạo ra các lớp cực kỳ mỏng, thường từ 25 đến 100 micron. Chiều cao lớp nhỏ mang lại độ phân giải và độ chi tiết vượt trội, tạo ra các mô hình với bề mặt mượt mà và các chi tiết cực nhỏ.
- Bước sóng tia UV (UV Wavelength): Máy in SLA chiếu tia UV có bước sóng nhất định để làm đông đặc nhựa resin. Bước sóng này phải tương thích với loại resin bạn sử dụng để đảm bảo quá trình đông đặc diễn ra chính xác và hiệu quả. Các bước sóng phổ biến là 405nm.
- Thời gian phơi sáng mỗi lớp (Exposure Time per Layer): Đây là khoảng thời gian tia UV chiếu vào từng lớp nhựa lỏng để làm đông đặc. Thời gian phơi sáng quá ngắn có thể khiến lớp in chưa đủ cứng, dễ bị hỏng. Ngược lại, thời gian quá dài có thể gây ra hiện tượng “overcure”, làm cho các chi tiết trở nên quá cứng, mất đi độ mềm dẻo hoặc bị dính liền không mong muốn.
- Khổ in (Build Volume): Giống như máy in FDM, khổ in của máy SLA xác định kích thước tối đa của vật thể có thể in. Với công nghệ SLA, khổ in thường được đo bằng thể tích (X, Y, Z).
Làm thế nào để lựa chọn thông số máy in 3D phù hợp với nhu cầu?
Việc lựa chọn thông số máy in 3D phù hợp đòi hỏi sự cân nhắc giữa mục đích sử dụng, loại vật liệu và kết quả mong muốn. Hiểu rõ ảnh hưởng của từng thông số sẽ giúp bạn đưa ra quyết định chính xác.
Lựa chọn thông số cho in mẫu thử nghiệm nhanh
Khi mục tiêu là có được bản in mẫu càng nhanh càng tốt để kiểm tra hình dáng hoặc sự vừa vặn cơ bản, bạn nên ưu tiên các thông số sau:
- Tăng chiều cao lớp: Chọn chiều cao lớp lớn hơn (ví dụ: 0.2mm – 0.3mm) để giảm số lượng lớp cần in.
- Tăng tốc độ in: Sử dụng tốc độ in và tốc độ di chuyển đầu phun cao hơn.
- Giảm độ phức tạp: Nếu có thể, hãy đơn giản hóa thiết kế để quá trình in diễn ra nhanh hơn.
- Lưu lượng: Đảm bảo lưu lượng đủ để vật liệu chảy đều, nhưng không quá cao gây chảy thừa.
- Retraction: Cài đặt retraction vừa phải để tránh chảy thừa nhưng không làm chậm quá trình in.
Lựa chọn thông số cho in mô hình chi tiết, yêu cầu độ chính xác cao
Đối với các mô hình đòi hỏi độ mịn bề mặt, chi tiết sắc nét và độ chính xác cao, việc điều chỉnh thông số cần tỉ mỉ hơn:
- Giảm chiều cao lớp: Chọn chiều cao lớp thật mỏng (ví dụ: 0.05mm – 0.1mm hoặc thấp hơn với SLA) để đạt được bề mặt mịn màng và chi tiết tinh xảo.
- Giảm tốc độ in: Sử dụng tốc độ in chậm để đầu phun có thời gian định hình vật liệu một cách chính xác và các lớp bám dính tốt nhất.
- Cân chỉnh Retraction: Tối ưu hóa các thiết lập rút sợi để loại bỏ hoàn toàn hiện tượng “stringing” và “oozing”.
- Lưu lượng: Cài đặt lưu lượng chính xác để đảm bảo vật thể in đạt đúng kích thước thiết kế, tránh tình trạng quá đầy hoặc thiếu vật liệu.
- Đường kính đầu phun: Sử dụng đầu phun có đường kính nhỏ hơn (ví dụ: 0.2mm hoặc 0.3mm) để có thể in các chi tiết nhỏ và đường nét mảnh.
- Đối với SLA: Giảm thời gian phơi sáng mỗi lớp một cách cẩn thận để đạt được chi tiết tốt nhất mà không gây “overcure”.
Ảnh hưởng của loại vật liệu (PLA, ABS, PETG, Resin…) đến việc cài đặt thông số
Có thể bạn quan tâm: Hướng Dẫn Chi Tiết Cách Thay Drum Máy In Brother: Dấu Hiệu Nhận Biết Và Chi Phí
Mỗi loại vật liệu in 3D có đặc tính nhiệt và cơ học khác nhau, yêu cầu các cài đặt thông số tương ứng:
- PLA: Là vật liệu phổ biến, dễ in, ít bị cong vênh. Nhiệt độ bàn in thường không quá cao (khoảng 50-60°C) hoặc có thể không cần thiết với một số máy. Tốc độ in có thể tương đối nhanh.
- ABS: Yêu cầu nhiệt độ bàn in và đầu phun cao hơn (khoảng 90-110°C cho bàn in, 230-250°C cho đầu phun) để tránh cong vênh do co ngót. Cần có môi trường in kín để giữ nhiệt độ ổn định. Tốc độ in nên vừa phải.
- PETG: Có đặc tính gần với ABS nhưng dễ in hơn một chút. Nhiệt độ bàn in và đầu phun cao hơn PLA một chút (khoảng 70-80°C cho bàn in, 230-250°C cho đầu phun). Cần chú ý cài đặt retraction để tránh hiện tượng dây nhựa.
- Resin (cho SLA/DLP): Mỗi loại resin có nhiệt độ đông đặc, độ nhạy sáng UV và độ nhớt khác nhau. Quan trọng nhất là phải tuân theo khuyến nghị của nhà sản xuất resin về nhiệt độ bàn phơi, thời gian phơi sáng mỗi lớp và chiều cao lớp.
Tầm quan trọng của việc sử dụng phần mềm cắt lớp (Slicer) để cài đặt thông số
Phần mềm cắt lớp (như Cura, PrusaSlicer, Simplify3D…) đóng vai trò trung gian giữa mô hình 3D và máy in. Đây là nơi bạn thiết lập hầu hết các thông số in ấn.
- Chuyển đổi mô hình: Phần mềm cắt lớp sẽ “cắt” mô hình 3D thành hàng ngàn lớp mỏng và tạo ra các đường đi cho đầu phun hoặc tia UV di chuyển.
- Tối ưu hóa cài đặt: Cung cấp giao diện trực quan để bạn điều chỉnh tất cả các thông số từ nhiệt độ, tốc độ, chiều cao lớp, retraction, lưu lượng, cho đến các cài đặt nâng cao như hỗ trợ in (supports), vật liệu lấp đầy (infill).
- Tạo G-code: Sau khi thiết lập, phần mềm sẽ xuất ra file G-code (hoặc định dạng tương đương cho SLA), chứa các lệnh mà máy in 3D có thể hiểu và thực thi.
Việc làm quen và sử dụng thành thạo phần mềm cắt lớp là kỹ năng bắt buộc đối với bất kỳ người dùng máy in 3D nào muốn đạt được kết quả in tốt nhất.
Các yếu tố ảnh hưởng khác đến chất lượng bản in 3D
Ngoài các thông số chính trên máy in và trong phần mềm cắt lớp, còn có nhiều yếu tố ngoại vi và cấu hình máy ít trực tiếp hơn nhưng vẫn đóng vai trò quan trọng trong việc quyết định chất lượng cuối cùng của bản in.
Hệ thống dẫn động (Stepper Motors & Belts)
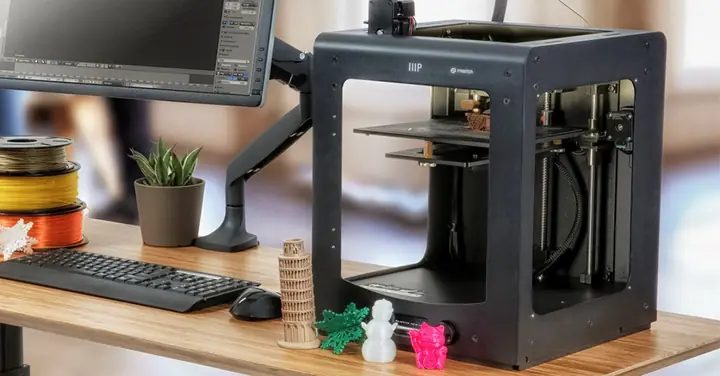
Hệ thống dẫn động, bao gồm các động cơ bước (stepper motors) và dây đai (belts), chịu trách nhiệm cho việc di chuyển chính xác của đầu phun và bàn in theo các trục X, Y, Z.
- Độ chính xác di chuyển: Động cơ bước chất lượng cao và dây đai được căng đúng mức sẽ đảm bảo đầu phun di chuyển theo đúng quỹ đạo mà phần mềm cắt lớp đã lập trình. Sự rung lắc, nhảy bước hoặc chùng dây đai có thể dẫn đến các lỗi như sai lệch kích thước, các lớp in bị lệch hoặc bề mặt không đều.
- Bảo trì: Việc kiểm tra và siết chặt dây đai định kỳ, cũng như đảm bảo các động cơ hoạt động êm ái, là cần thiết để duy trì độ chính xác cho máy in.
Quản lý nhiệt độ môi trường in (Enclosure)
Môi trường in ổn định, đặc biệt là với các vật liệu nhạy cảm với sự thay đổi nhiệt độ như ABS hoặc Nylon, có thể ảnh hưởng lớn đến chất lượng bản in.
- Ngăn ngừa cong vênh: Một hộp kín (enclosure) giúp duy trì nhiệt độ ổn định xung quanh bản in, giảm thiểu sự chênh lệch nhiệt độ giữa các lớp vật liệu và giữa lớp vật liệu với môi trường xung quanh. Điều này làm giảm nguy cơ cong vênh, nứt hoặc tách lớp.
- Cải thiện bám dính: Nhiệt độ môi trường được giữ ấm cũng có thể giúp lớp nhựa nguội đi từ từ, tăng cường khả năng bám dính giữa các lớp.
Cân bàn (Bed Leveling)
Cân bàn là quá trình đảm bảo bề mặt bàn in hoàn toàn phẳng và song song với đường di chuyển của đầu phun. Đây là yếu tố tiên quyết cho lớp in đầu tiên.
- Độ bám dính lớp đầu tiên: Nếu bàn in không cân bằng, lớp đầu tiên sẽ có chỗ quá dày, chỗ quá mỏng. Chỗ quá mỏng có thể không bám dính tốt, dẫn đến việc bản in bị bong ra hoặc bị cong vênh ngay từ những lớp đầu. Chỗ quá dày có thể làm đầu phun cào vào bàn, gây hư hỏng.
- Tự động hoặc thủ công: Nhiều máy in hiện đại có tính năng cân bàn tự động, nhưng việc kiểm tra và điều chỉnh thủ công (với giấy mỏng hoặc dụng cụ đo) vẫn rất quan trọng để đảm bảo mọi thứ hoàn hảo.
Chất lượng sợi nhựa/nhựa resin
Chất lượng của vật liệu in 3D có ảnh hưởng trực tiếp và mạnh mẽ đến kết quả cuối cùng.
- Sợi nhựa/nhựa resin chất lượng cao: Thường có đường kính đồng đều, không lẫn tạp chất, độ ẩm thấp và có tính chất hóa học ổn định. Điều này giúp vật liệu chảy ra đều đặn, ít gây tắc nghẽn, giảm thiểu lỗi in và cho ra sản phẩm có màu sắc, độ bền và bề mặt tốt.
- Sợi nhựa/nhựa resin kém chất lượng: Có thể có đường kính không đều, chứa tạp chất, bị ẩm hoặc không tinh khiết. Những yếu tố này dẫn đến các vấn đề như tắc đầu phun, các lớp in không bám dính, bề mặt sần sùi, màu sắc không đồng nhất và sản phẩm in dễ bị gãy vỡ. Việc đầu tư vào vật liệu in chất lượng tốt là một khoản đầu tư xứng đáng để có được bản in thành công.